Aktualności

W jaki sposób konstrukcja zakrętki butelki z odczynnikiem poprawia bezpieczeństwo opakowań laboratoryjnych

Branża farmaceutyczna, chemiczna i badania naukowe stale rozwijają się w kierunku wyższych standardów bezpieczeństwa, dokładności i wydajności operacyjnej. Chociaż pojemniki szklane pozostają podstawową częścią opakowań laboratoryjnych, elementy wspierające stają się coraz ważniejsze w utrzymaniu ogólnej wydajności systemu przechowywania.

Kompletne rozwiązanie opakowaniowe nie zależy wyłącznie od jakości materiału, z którego wykonano opakowanie. Połączenie pomiędzy korpusem butelki a systemem jej zamknięcia może bezpośrednio wpływać na skuteczność uszczelnienia, zapobieganie zanieczyszczeniom, stabilność przechowywania i wygodę codziennego stosowania. Ponieważ laboratoria wymagają bardziej niezawodnych rozwiązań do przechowywania, producenci zwracają większą uwagę na każdy element biorący udział w procesie pakowania.

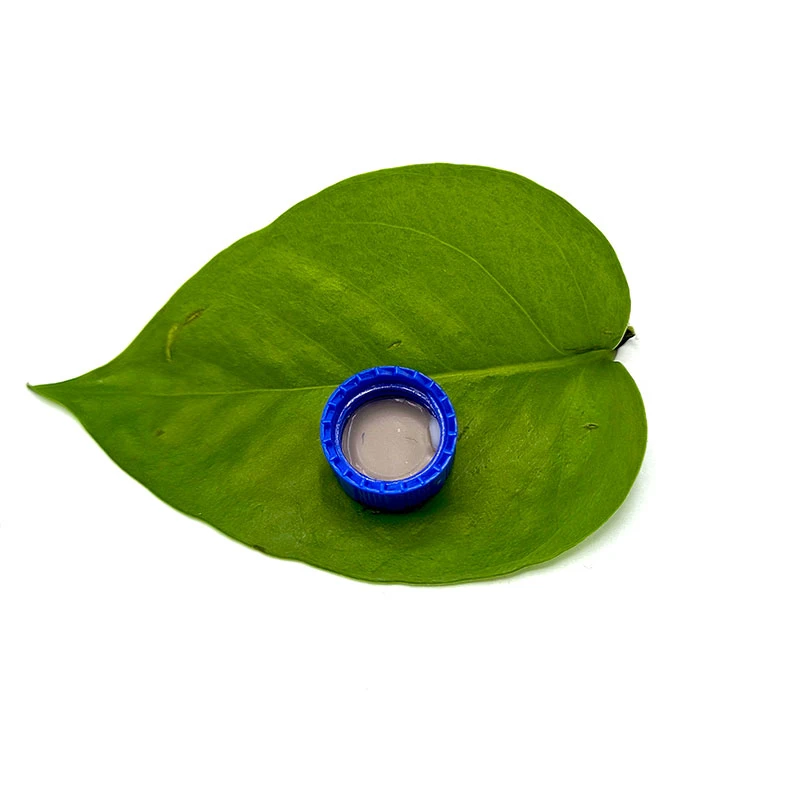
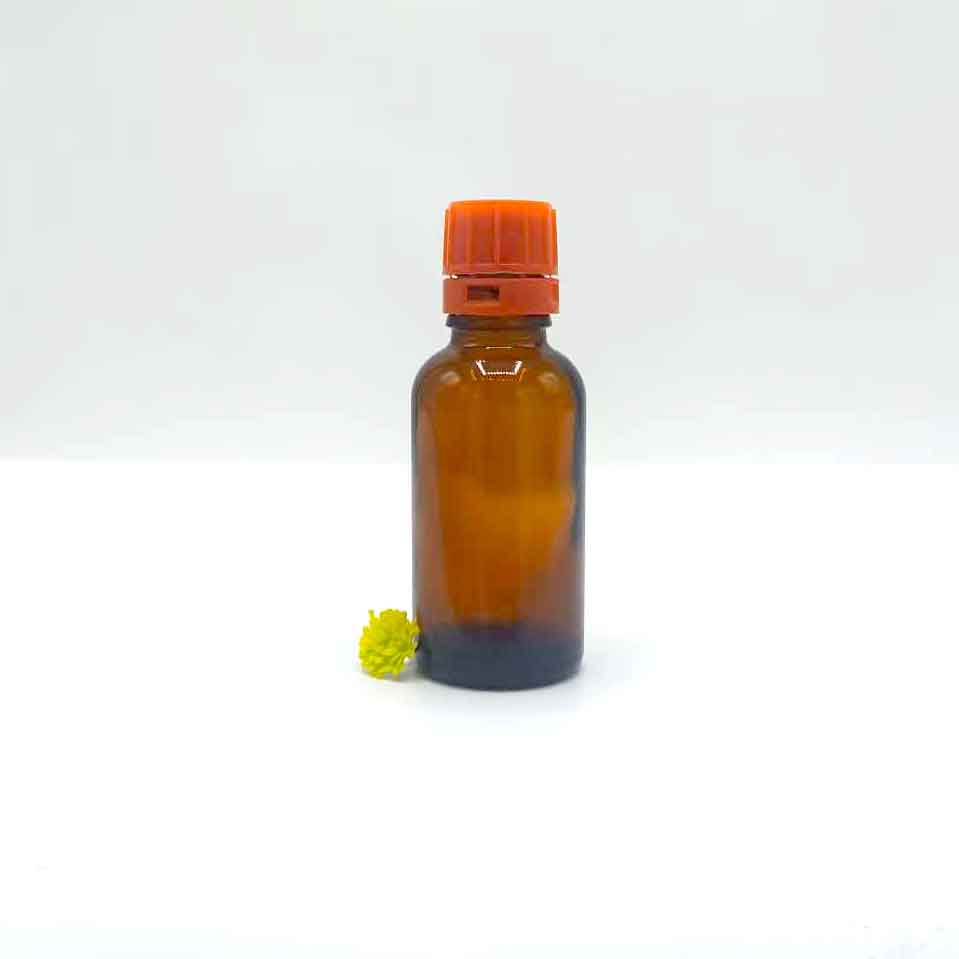
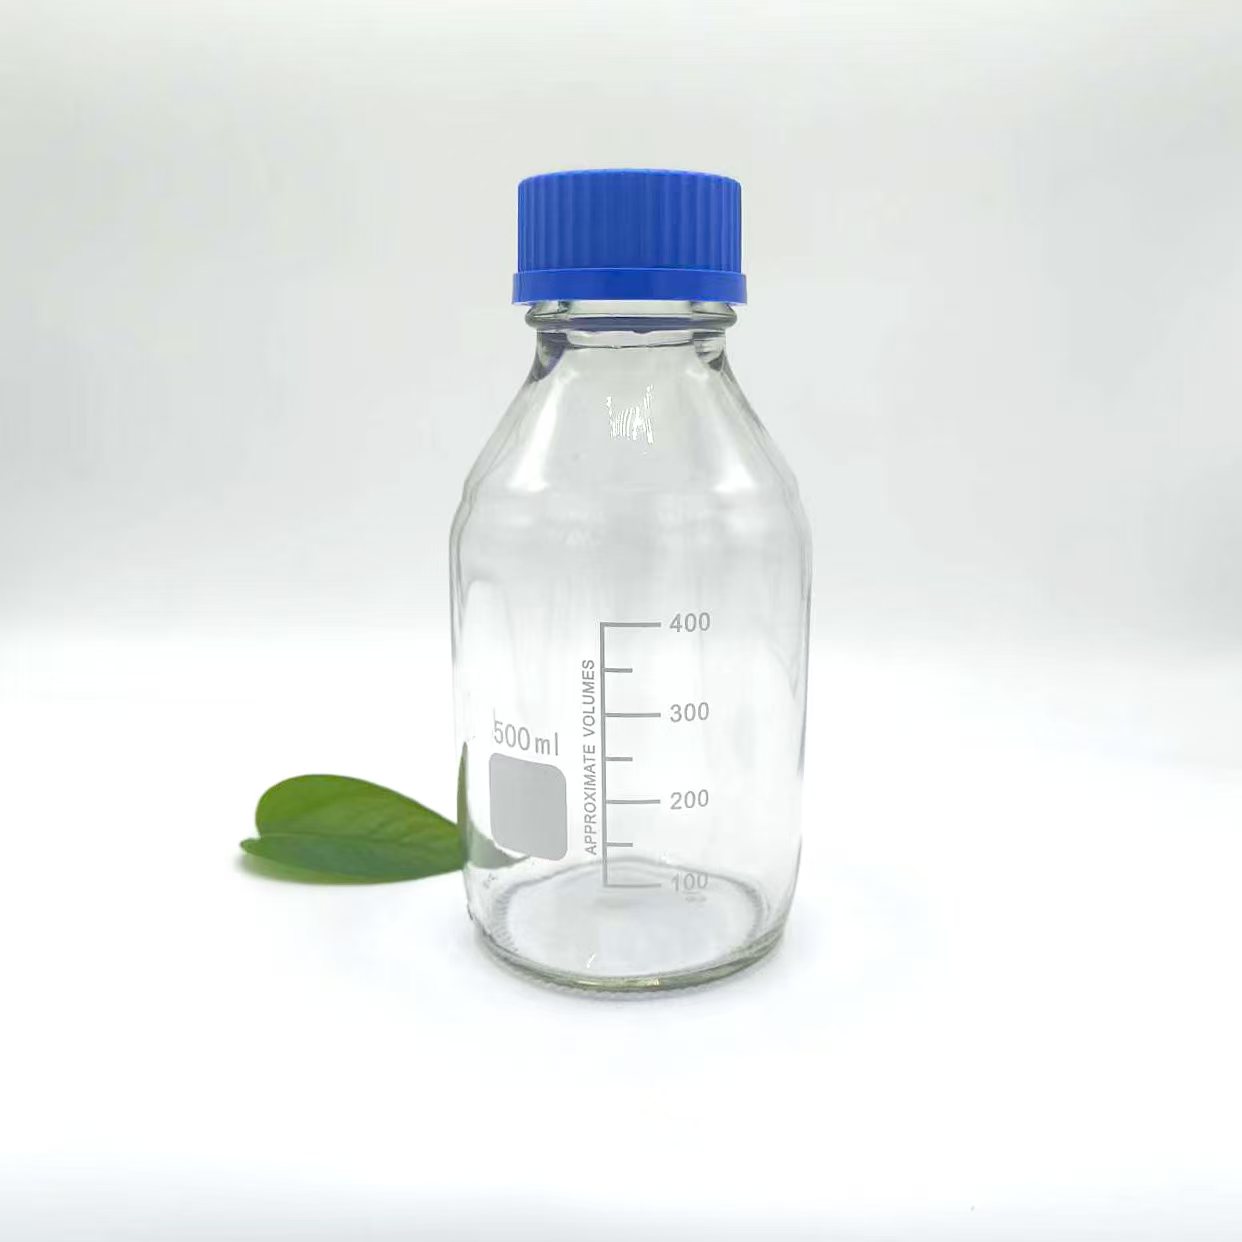
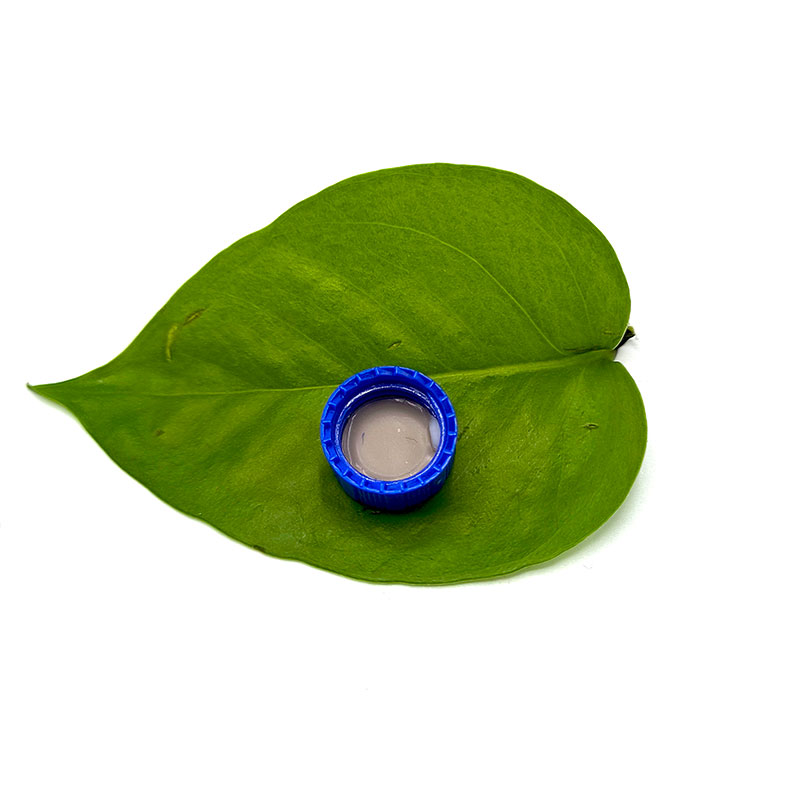
A Zakrętka butelki z odczynnikiemodgrywa zasadniczą rolę w ochronie przechowywanych materiałów, tworząc bezpieczny system zamykania. Dzięki odpowiedniemu projektowi, doborowi materiałów i kontroli produkcji może pomóc laboratoriom utrzymać bezpieczniejsze warunki przechowywania i poprawić niezawodność zastosowań opakowań szklanych.

Reagent Bottle Cap

Dlaczego systemy zamknięć mają znaczenie w zastosowaniach farmaceutycznych i laboratoryjnych

Wspieranie ochrony przed wpływami zewnętrznymi

Materiały laboratoryjne często wymagają kontrolowanych warunków przechowywania, aby zachować swoje oryginalne właściwości. Narażenie na wilgoć, kurz, powietrze lub inne warunki zewnętrzne może mieć wpływ na stabilność wrażliwych substancji. Odpowiednio zaprojektowany system zamykania stanowi ważną barierę ochronną pomiędzy magazynowanym materiałem a otaczającym go środowiskiem.

W przypadku badań farmaceutycznych i testów chemicznych utrzymanie integralności opakowania podczas przechowywania i transportu jest wymogiem krytycznym. Zamknięcie musi współpracować z konstrukcją pojemnika, aby zmniejszyć potencjalne ryzyko spowodowane wyciekiem, niewłaściwym uszczelnieniem lub wielokrotną obsługą.

Poprawa wydajności obsługi w codziennych operacjach

Specjaliści laboratoryjni często mają do czynienia z różnymi rodzajami próbek, roztworów i substancji chemicznych podczas działań badawczych i testowych. Elementy opakowania zapewniające wygodne otwieranie, bezpieczne zamykanie i stabilną pracę mogą pomóc w usprawnieniu przepływu pracy.

Dobrze zaprojektowany system zamykania powinien równoważyć bezpieczeństwo i użyteczność. Musi zapewniać niezawodną ochronę, a jednocześnie umożliwiać upoważnionemu personelowi laboratorium praktyczny dostęp do przechowywanych materiałów. Równowaga ta jest szczególnie cenna w środowiskach, w których dokładność i spójność operacyjna są bardzo ważne.

Kluczowe czynniki konstrukcyjne wpływające na skuteczność zamknięcia

Kompatybilność materiałowa

Wybór materiału jest jednym z najważniejszych czynników branych pod uwagę przy opracowywaniu komponentów opakowań laboratoryjnych. Różne zastosowania mogą obejmować różne roztwory chemiczne, odczynniki lub materiały farmaceutyczne o unikalnych wymaganiach dotyczących kompatybilności.

Wybrany materiał zamknięcia powinien zachować stabilne działanie, gdy jest używany z odpowiednim pojemnikiem szklanym. Zgodność między materiałami pomaga ograniczyć niepożądane interakcje i zapewnia długoterminową niezawodność przechowywania. Profesjonalni producenci dokładnie oceniają właściwości materiałów, aby mieć pewność, że elementy opakowania nadają się do zamierzonych zastosowań.

Struktura uszczelnienia i precyzja produkcji

Skuteczność systemu zamykania zależy w dużej mierze od dokładności konstrukcji. Połączenie pomiędzy szyjką butelki a zamknięciem wymaga spójnych wymiarów i niezawodnych procesów produkcyjnych, aby osiągnąć stabilne działanie uszczelniające.

Zaawansowana technologia produkcji pomaga producentom zachować spójność produktu podczas produkcji na dużą skalę. Dokładne formowanie, kontrolowane przetwarzanie i szczegółowe procedury kontroli przyczyniają się do lepszego dopasowania i ograniczenia różnic w jakości.

Możliwość dostosowania projektu do różnych zastosowań

Przemysł laboratoryjny i farmaceutyczny obejmuje szeroki zakres zastosowań, a różne środowiska mogą mieć różne oczekiwania dotyczące opakowań. Niektóre wymagają silniejszej ochrony, inne natomiast skupiają się bardziej na wygodnej obsłudze lub zgodności z zautomatyzowanymi procesami.

Elastyczne możliwości projektowania pozwalają producentom opracowywać komponenty opakowań, które lepiej odpowiadają konkretnym wymaganiom. Ta zdolność adaptacji pomaga wspierać różnorodne przepływy pracy w laboratorium i poprawia ogólną wydajność systemów pakowania.

Związek między pojemnikami szklanymi a elementami wspierającymi

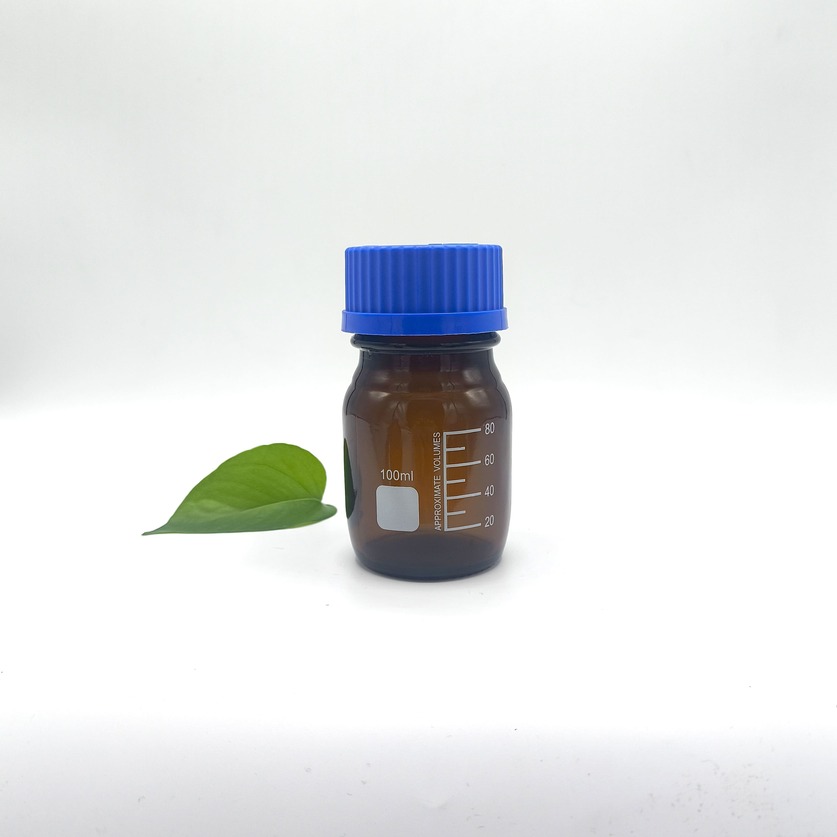
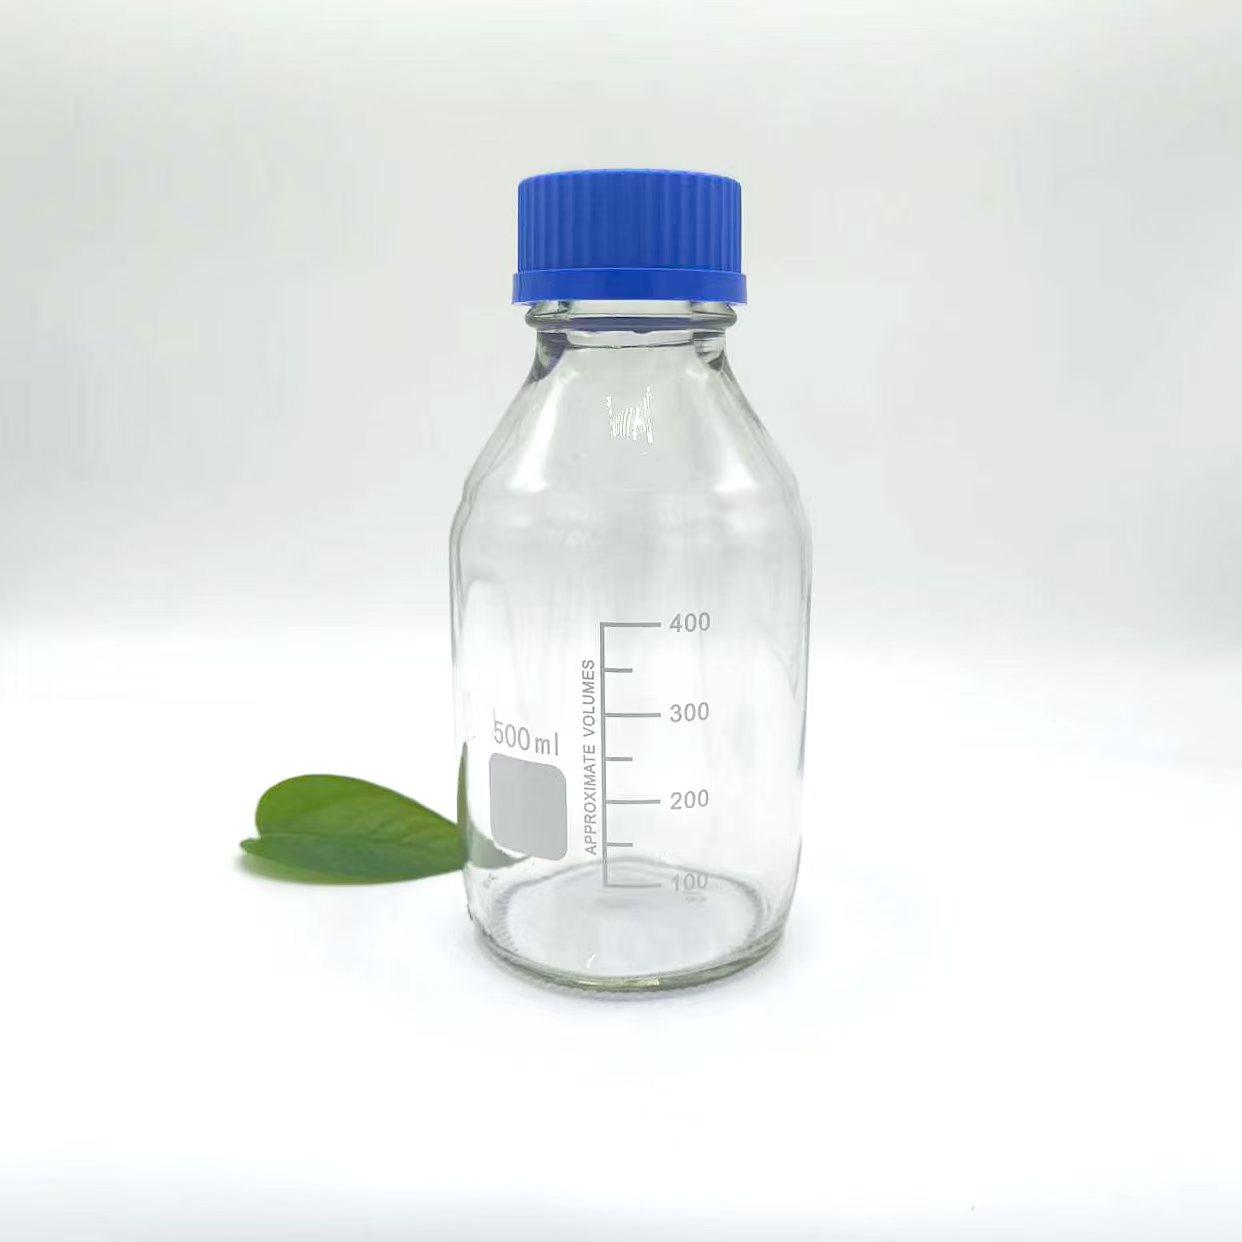
Pojemniki szklane są szeroko stosowane w przemyśle farmaceutycznym i laboratoryjnym ze względu na ich doskonałą stabilność chemiczną, przezroczystość i trwałość. Jednakże wydajność szklanej butelki zależy od całej konstrukcji opakowania, a nie od samego pojemnika.

System zamykania należy traktować jako integralną część projektu opakowania. Odpowiednie połączenie materiału szklanego, struktury szyjki butelki i elementu uszczelniającego może zapewnić lepszą ochronę przechowywanych substancji i poprawić wygodę użytkownika podczas obsługi.

Element opakowania Znaczenie funkcjonalne
Pojemnik szklany Zapewnia stabilne warunki przechowywania i odporność chemiczną
Element zamykający Wspomaga skuteczność uszczelniania i zapobieganie zanieczyszczeniom
Wybór materiału Pomaga zapewnić kompatybilność z przechowywanymi substancjami
Proces produkcyjny Utrzymuje spójność i niezawodność produktu

Uwzględniając wszystkie części systemu pakowania razem, producenci mogą tworzyć rozwiązania, które lepiej wspierają bezpieczeństwo farmaceutyczne, wydajność laboratorium i wymagania dotyczące badań naukowych.

Trendy branżowe stymulujące ulepszenia rozwiązań opakowaniowych

Wyższe oczekiwania w zakresie kontroli jakości

Przemysł farmaceutyczny i naukowy ma coraz bardziej rygorystyczne wymagania dotyczące jakości opakowań. Produkty stosowane w tych dziedzinach muszą spełniać wysokie wymagania związane z czystością, konsystencją, trwałością i niezawodnością.

Producenci wzmacniają systemy zarządzania jakością w całym procesie produkcyjnym. Od kontroli surowców po końcową ocenę produktu, każdy etap przyczynia się do stabilności i wydajności gotowego elementu opakowania.

Silne podejście do kontroli jakości pomaga zmniejszyć wahania w produkcji i gwarantuje, że rozwiązania opakowaniowe mogą zapewnić niezawodne działanie w różnych zastosowaniach. Jest to szczególnie ważne w branżach, w których jakość opakowania może mieć wpływ na dokładność badań i bezpieczeństwo produktu.

Rosnące zapotrzebowanie na rozwiązania niestandardowe

Różne branże i zastosowania często wymagają różnych konfiguracji opakowań. Standaryzowane produkty nie zawsze w pełni spełniają specjalistyczne wymagania laboratoryjne, szczególnie w przypadku nietypowych warunków przechowywania lub specyficznych procesów operacyjnych.

Indywidualny rozwój opakowań umożliwia producentom dostarczanie bardziej odpowiednich rozwiązań w zależności od potrzeb aplikacji. Może to obejmować zmiany w strukturze, doborze materiałów, kompatybilności lub innych cechach technicznych.

Profesjonalni producenci posiadający duże możliwości badawcze i produkcyjne mogą zapewnić cenne wsparcie podczas opracowywania produktu. Ich doświadczenie techniczne pomaga zapewnić, że niestandardowe rozwiązania zachowują zarówno praktyczną wydajność, jak i niezawodność produkcji.

Jak profesjonalna produkcja wspiera niezawodność opakowań

Zaawansowane zarządzanie produkcją

Niezawodne opakowanie laboratoryjne wymaga czegoś więcej niż prostych możliwości produkcyjnych. Zależy to od efektywnego zarządzania produkcją, wyszkolonych zespołów technicznych, odpowiedniego sprzętu i ciągłego doskonalenia procesów.

Producenci zachowujący rygorystyczne standardy produkcyjne są lepiej przygotowani do dostarczania spójnych komponentów opakowań. Stabilne procesy produkcyjne zapewniają, że każdy produkt spełnia oczekiwane wymagania wydajnościowe i wspierają długoterminową niezawodność aplikacji.

Kompleksowe procedury kontrolne

Kontrola odgrywa ważną rolę w utrzymaniu jakości opakowania. Profesjonalni producenci oceniają wygląd, strukturę, kompatybilność i ogólną wydajność, aby zidentyfikować potencjalne problemy, zanim produkty wejdą do praktycznego zastosowania.

Kompleksowy system kontroli zapewnia dodatkową pewność branżom, które polegają na niezawodnych opakowaniach. Pomaga także producentom w ciągłym doskonaleniu procesów i reagowaniu na zmieniające się oczekiwania rynku.

Wsparcie techniczne i zrozumienie branży

Najlepsze rozwiązania w zakresie opakowań powstają dzięki połączeniu specjalistycznej wiedzy produkcyjnej i wiedzy branżowej. Zrozumienie, w jaki sposób laboratoria wykorzystują, przechowują i zarządzają materiałami, pozwala producentom tworzyć produkty, które zapewniają rzeczywistą wartość praktyczną.

Komunikacja techniczna między producentami a użytkownikami branżowymi może pomóc w zidentyfikowaniu wyzwań i opracowaniu bardziej efektywnych podejść do pakowania. Współpraca ta wspiera innowacyjność i poprawia ogólną jakość laboratoryjnych systemów pakowania.

Względy zrównoważonego rozwoju w rozwoju nowoczesnych opakowań

Zrównoważony rozwój stał się ważnym tematem w globalnej branży opakowań. Firmy badają sposoby poprawy efektywności wykorzystania zasobów przy jednoczesnym zachowaniu standardów bezpieczeństwa i wydajności wymaganych w zastosowaniach farmaceutycznych i naukowych.

Opakowania szklane już teraz mają zalety ze względu na możliwość recyklingu i stabilne właściwości materiału. Jednocześnie opracowywane są również komponenty pomocnicze, z większym naciskiem na odpowiedzialne wykorzystanie materiałów i wydajne procesy produkcyjne.

Przyszły rozwój opakowań będzie w dalszym ciągu skupiał się na zrównoważeniu względów środowiskowych z wymaganiami technicznymi. Producenci muszą dostarczać rozwiązania, które wspierają zarówno wydajność branży, jak i długoterminowe cele w zakresie zrównoważonego rozwoju.

Ważne kwestie przy wyborze komponentów opakowań laboratoryjnych

Oceń wymagania aplikacji

Dobór elementów opakowania należy rozpocząć od jasnego zrozumienia zamierzonego zastosowania. Czynniki takie jak charakterystyka magazynowanego materiału, procedury postępowania, środowisko przechowywania i warunki transportu mogą mieć wpływ na najbardziej odpowiednie rozwiązanie.

Dokładny proces oceny pomaga zapewnić, że elementy opakowania zapewniają odpowiednią ochronę i funkcjonalność. Takie podejście ogranicza niepotrzebne korekty i wspiera wydajniejszą pracę laboratorium.

Skoncentruj się na długoterminowej niezawodności

Często oczekuje się, że opakowania laboratoryjne będą działać nieprzerwanie przez dłuższy czas. Niezawodność należy zatem brać pod uwagę w całym cyklu życia produktu, od produkcji i transportu po przechowywanie i codzienne użytkowanie.

Wysokiej jakości komponenty mogą przyczynić się do bezpieczniejszego działania i ograniczenia potencjalnych zakłóceń spowodowanych awariami opakowań. Wybór dostawcy o dużych możliwościach produkcyjnych i doświadczeniu w zarządzaniu jakością jest ważnym elementem osiągania spójnych wyników.

Przyszły rozwój technologii zamykania laboratoriów

W miarę ciągłego postępu badań farmaceutycznych, analiz chemicznych i biotechnologii, opakowania laboratoryjne będą wymagały większej precyzji i możliwości dostosowania. Technologia zamykania będzie ewoluować wraz z projektem pojemnika, aby zapewnić lepszą ochronę, wygodę i kompatybilność.

Przyszłe rozwiązania będą prawdopodobnie skupiać się na lepszej integracji materiałów, procesów produkcyjnych i wymagań aplikacji. Producenci inwestujący w innowacje i poprawę jakości będą w lepszej pozycji, aby wspierać zmieniające się potrzeby światowego przemysłu naukowego.

Rozwój niezawodnych systemów opakowań zależy od ciągłej współpracy pomiędzy nauką o materiałach, wiedzą inżynieryjną i praktycznym doświadczeniem branżowym. Każde ulepszenie przyczynia się do bezpieczniejszego przechowywania, wydajniejszego przepływu pracy i większego zaufania do operacji laboratoryjnych.

Niezawodne wsparcie w zakresie opakowań szklanych od Cangzhou Kangbo Pharmaceutical Packaging Co., Ltd.

Cangzhou Kangbo Pharmaceutical Packaging Co., Ltd.koncentruje się na dostarczaniu profesjonalnych rozwiązań w zakresie opakowań szklanych dla przemysłu farmaceutycznego, chemicznego i badań naukowych. Firma rozumie, że każdy szklany pojemnik i element nośny stanowi ważne połączenie między bezpieczeństwem produktu a wiarygodnością naukową.

Dzięki skalowalnym możliwościom produkcyjnym, zindywidualizowanemu podejściu do usług i silnemu zaangażowaniu w zarządzanie jakością, Cangzhou Kangbo Pharmaceutical Packaging Co., Ltd. pracuje nad dostarczaniem niezawodnych rozwiązań w zakresie opakowań, które spełniają różnorodne wymagania branżowe.

Celem firmy jest połączenie specjalistycznej wiedzy produkcyjnej, niezawodnej jakości i elastycznej obsługi, aby wspierać klientów na całym świecie w branży opakowań szklanych. Poprzez ciągłe doskonalenie i dbałość o praktyczne potrzeby w zakresie zastosowań, firma Cangzhou Kangbo Pharmaceutical Packaging Co., Ltd. pragnie stać się zaufanym partnerem strategicznym dla organizacji poszukujących profesjonalnych rozwiązań w zakresie opakowań farmaceutycznych.

W miarę ciągłego wzrostu zapotrzebowania na bezpieczniejsze i bardziej wydajne opakowania laboratoryjne, Cangzhou Kangbo Pharmaceutical Packaging Co., Ltd. będzie w dalszym ciągu rozwijać swoje możliwości i dostarczać niezawodne rozwiązania, które przyczynią się do bezpieczeństwa farmaceutycznego, precyzji chemicznej i postępu naukowego.

Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć